Artykuł sponsorowany
Dlaczego ładunek o nietypowej geometrii wymaga zawiesia dopasowanego do punktów podnoszenia
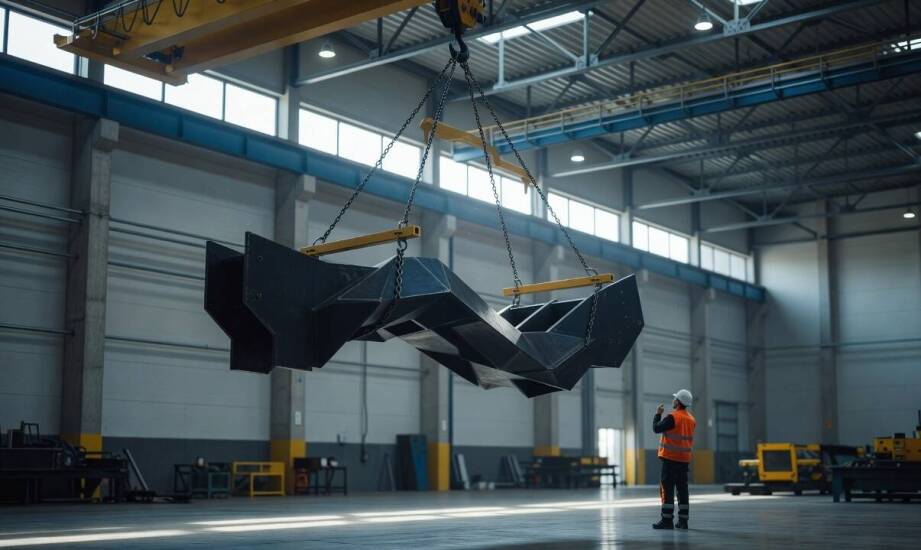
Gdy standardowe zawiesie łańcuchowe lub linowe podnosi ładunek o nieregularnym kształcie, przesunięty środek ciężkości wywołuje nagły przechył elementu natychmiast po oderwaniu od podłoża. Operator traci kontrolę nad przemieszczaną masą, a punkty zaczepienia i same cięgna znoszą niebezpieczne dla struktury stali przeciążenia. Taka sytuacja pojawia się zazwyczaj przy podnoszeniu prefabrykatów budowlanych, potężnych maszyn z zamontowanym asymetrycznym osprzętem oraz dużych elementów o zmiennym rozkładzie masy. Bezpieczny transport ładunków o nietypowej geometrii wymaga specjalistycznego podejścia do układu sił, które stabilizuje obiekt w osi pionowej haka. Zwykłe pasy czy standardowe łańcuchy okazują się niewystarczające, gdy priorytetem staje się utrzymanie ciągłości produkcji oraz ochrona infrastruktury hali przed przypadkowym uderzeniem. Próby adaptacji uniwersalnego sprzętu do nietypowych zadań kończą się zazwyczaj przerwaniem operacji lub uszkodzeniem materiału.
Kiedy nietypowy ładunek wymaga specjalnego chwytu?
Geometria ładunku, liczba oraz precyzyjne rozmieszczenie punktów zaczepienia decydują o konieczności wdrożenia rozwiązania zaprojektowanego na wymiar. Przy elementach znacznie wydłużonych lub o mocno nieregularnym obrysie pojedyncze zawiesie nie zapewnia równomiernego podparcia płaszczyzny. Prowadzi to do niebezpiecznych naprężeń miejscowych lub nagłego ześlizgiwania się cięgien z gładkiej powierzchni. Delikatne warstwy lakierowane czy precyzyjnie obrobione krawędzie maszyn wymuszają zastosowanie miękkich osłon, aby zapobiec kosztownym uszkodzeniom mechanicznym. Zwiększona liczba punktów chwytu obliguje do wykorzystania zaawansowanych trawers, które równomiernie rozkładają potężne obciążenie i umożliwiają zastosowanie zróżnicowanych długości poszczególnych ramion. Zawiesia specjalne gwarantują operatorowi suwnicy pełną kontrolę nad torem lotu przenoszonego detalu, eliminując zjawisko kołysania się ciężaru.
Inżynier przygotowujący osprzęt dźwignicowy rozpoczyna proces od ustalenia rzeczywistej masy całkowitej ładunku wraz z całym zamontowanym wyposażeniem. Następnie precyzyjnie lokalizuje środek ciężkości na podstawie szczegółowej dokumentacji technicznej lub operacji ważenia na hakach dynamometrycznych. Kluczowa w tym procesie okazuje się dokładna analiza rozkładu sił w zależności od kąta pracy poszczególnych cięgien w przestrzeni. Kąt odchylenia od pionu nie powinien przekraczać wartości sześćdziesięciu stopni, ponieważ większe odchylenie skutkuje znacznym spadkiem dopuszczalnego obciążenia roboczego. Na tym etapie obliczeniowym ustala się optymalną liczbę cięgien oraz dobiera ewentualne haki skracające. Wynikiem analiz jest kompletny układ chwytny rygorystycznie dopasowany do mechanizmu podnoszenia. W firmie inżynieryjnej BESTTAP MENDE DZIURMAN buduje się takie stalowe konstrukcje chwytne z myślą o surowych wymogach zakładów przemysłowych.
Jakie normy i ograniczenia techniczne kształtują projekt?
Prawidłowe oznakowanie, kompletna dokumentacja techniczna oraz regularne kontrole stanu zużycia stanowią podstawowy obowiązek przy rozwiązaniach dedykowanych. Chociaż sam stalowy osprzęt chwytny nie podlega obowiązkowemu dozorowi technicznemu w takim samym trybie jak suwnice, każdy wprowadzany do obiegu egzemplarz przechodzi procedurę weryfikacji. Niezbędna jest trwała tabliczka znamionowa, która zawiera informacje o dopuszczalnym obciążeniu roboczym, unikalny numer identyfikacyjny oraz wymagany znak zgodności. Twórca narzędzia dostarcza szczegółową instrukcję użytkowania oraz dokumentację zgodności z odpowiednimi normami europejskimi określającymi zasady budowy komponentów linowych i łańcuchowych. Na właścicielu sprzętu spoczywa obowiązek weryfikacji wizualnej przed każdą operacją podnoszenia oraz przeprowadzanie pełnych przeglądów okresowych co najmniej raz na dwanaście miesięcy.
Każdy zaprojektowany układ podnoszenia musi płynnie współpracować z istniejącym torowiskiem oraz ogólną architekturą budynku produkcyjnego. Dostępna wysokość operacyjna, ograniczona przez nisko osadzoną konstrukcję nośną dachu, wymusza stosowanie krótkich cięgien lub płaskich ramion nośnych. Taka redukcja wymiarów pionowych skutecznie zmniejsza zapotrzebowanie na wolną przestrzeń między hakiem głównym a górną krawędzią przenoszonego towaru. Różnorodne gabaryty prefabrykatów pojawiających się w jednym cyklu wytwórczym wymagają szybkiej wymiany osprzętu bez generowania przestojów dla zespołu. Dobrze zoptymalizowany osprzęt uwzględnia pełną kompatybilność z mocowaniami suwnicy oraz oferuje szerokie możliwości błyskawicznej regulacji geometrii ramion. Właściwa integracja tych narzędzi z halą zapobiega wąskim gardłom i pozwala utrzymać pożądaną ciągłość procesów obróbczych.
Zabezpieczenie elementów o niesymetrycznej budowie przed upadkiem wymaga odejścia od uniwersalnych rozwiązań katalogowych na rzecz projektów tworzonych pod specyfikę konkretnego detalu. Zastosowanie dedykowanego osprzętu zapewnia niezbędną stabilność masy w powietrzu oraz wysoką powtarzalność operacji przy każdym kolejnym cyklu linii produkcyjnej. Dobór właściwej mechaniki przenoszenia ciężarów nie opiera się na poszukiwaniu rynkowych nowości, lecz na eliminowaniu słabych punktów i fizycznego braku równowagi. Oparty na twardych wyliczeniach wytrzymałościowych układ transportowy chroni wartościowy materiał przed zniszczeniem, a jednocześnie tworzy bezpieczne środowisko pracy dla załogi przebywającej na hali.
Kategorie artykułów
Polecane artykuły

Odgrzybianie klimatyzacji a sanitarno-epidemiologiczne bezpieczeństwo

Nowoczesne technologie w testach szczelności instalacji z tworzyw sztucznych

Wpływ osłon konstrukcji na efektywność systemu transportowego
